

 Eng



 Acasă / Ştiri / Știri din industrie / Fundamentele formabilității metalului în operațiunile de ștanțare
Fundamentele formabilității metalului în operațiunile de ștanțare
 2026.10.01
 Știri din industrie
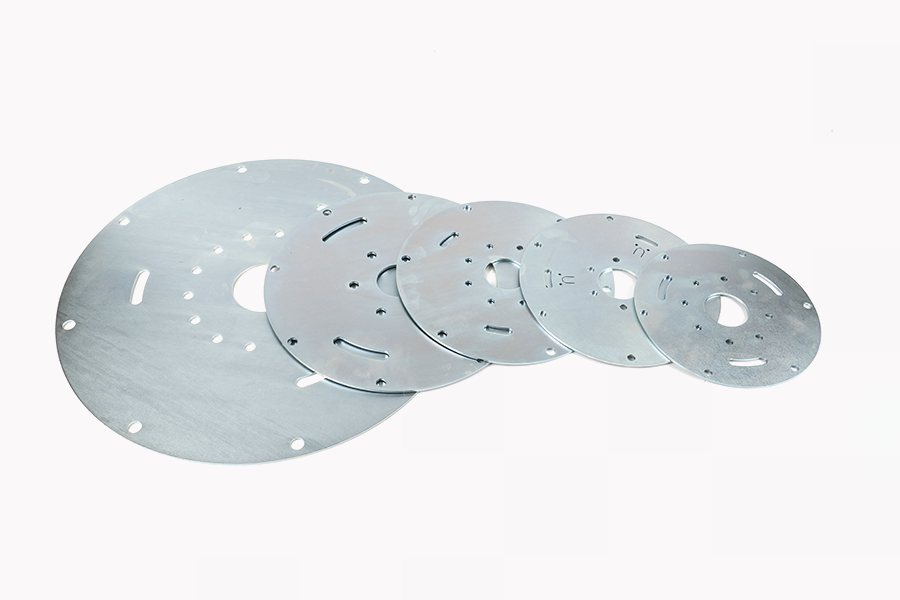
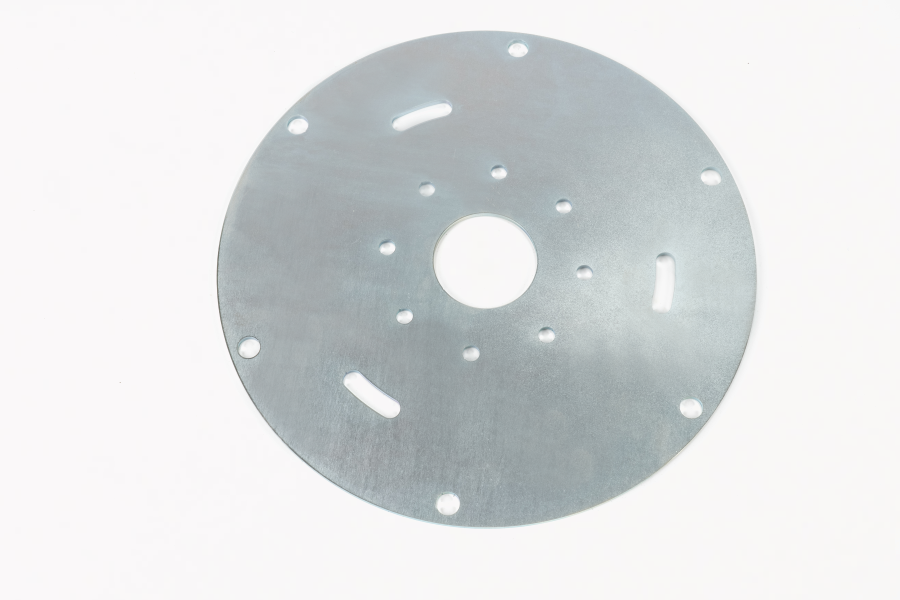
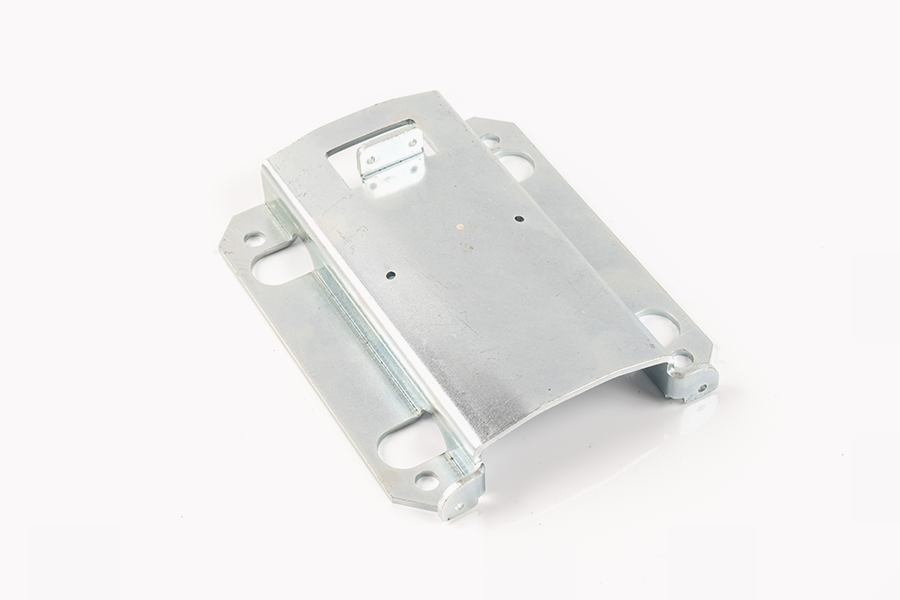
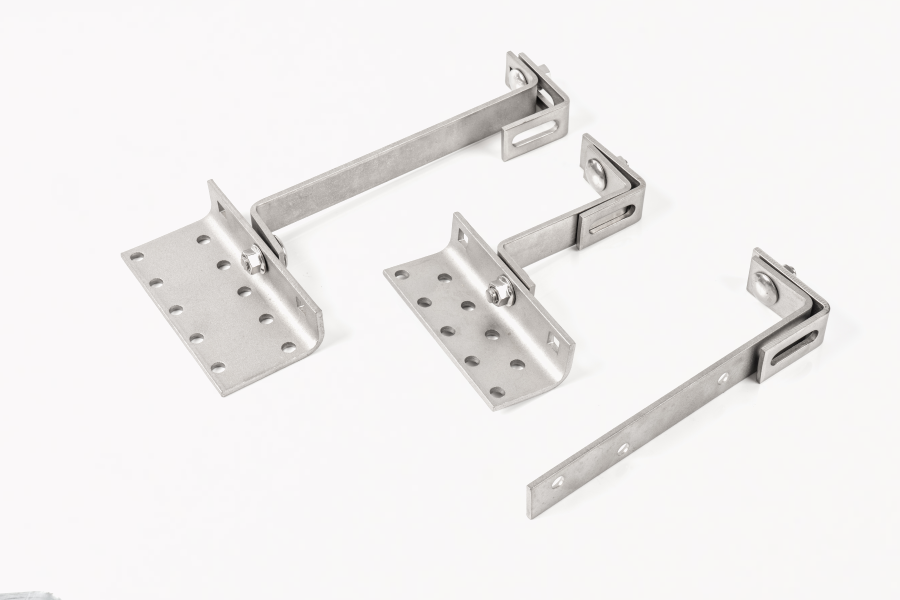
Ștanțarea metalelor reprezintă una dintre cele mai eficiente tehnici de producție în volum din producția industrială modernă. Procesul transformă bobinele metalice plate sau materialul de tablă în componente tridimensionale precise prin deformare mecanică controlată. Când unitățile de producție produc Ștanțarea pieselor metalice , ușurința generală de prelucrare depinde în mare măsură de caracteristicile intrinseci mecanice, fizice și metalurgice ale materiei prime selectate. Alegerea unui metal care cedează cu ușurință forțelor de forfecare, îndoire, batere și tragere reduce cerințele de tonaj presă, extinde durata de viață a oțelului pentru scule, minimizează generarea de deșeuri și asigură repetabilitate dimensională consecventă în ciclurile extinse de producție.
Determinarea care metal oferă cel mai înalt grad de formabilitate necesită evaluarea proprietăților mecanice cheie, cum ar fi limita de curgere, rezistența finală la rupere, procentul de alungire totală, comportamentul de întărire la deformare și structura rețelei cristalografice. În timp ce mai multe metale neferoase și feroase prezintă caracteristici favorabile de prelucrare la rece, aliajele de aluminiu pur comercial, formulările de alamă moale, oțelurile de trefilare cu conținut scăzut de carbon și cuprul nealiat ies în evidență ca cele mai ușor deformate metale sub forțele mecanice de presare cu poanson. Înțelegerea modului în care aceste materiale se comportă în condiții de stres permite proiectanților de componente și inginerilor de scule să optimizeze eficiența producției, menținând în același timp integritatea structurală.
Formabilitatea tablei definește capacitatea unui material metalic de a suferi o deformare plastică permanentă fără a suferi gâtuire localizată, ruptură, micro fisurare sau înapoi dimensional sever. În operațiunile presei de ștanțare, formabilitatea dictează cât de ușor se conformează materialul brut cu geometria cavităților poansonului și matriței sub tonaj aplicat.
Relații între rezistența la curgere și rezistența la tracțiune
Trecerea de la îndoirea elastică temporară la modelarea structurală permanentă are loc atunci când solicitarea mecanică aplicată depășește limita de curgere a materialului. Metalele cu limită de curgere inițială mai mică necesită o forță de presare semnificativ mai mică pentru a începe deformarea plastică. Acest prag de forță mai mic reduce stresul intern din componentele matriței și permite producătorilor să utilizeze prese mecanice sau hidraulice cu un tonaj mai mic.
La fel de critică este marja dintre limita de curgere și rezistența finală la tracțiune. Un raport mare de curgere la tracțiune oferă o fereastră operațională largă în timpul formării. Atunci când stocul de materie primă posedă un punct de curgere scăzut combinat cu o rezistență maximă la întindere ridicată, se deformează continuu sub presiunea de perforare fără a depăși brusc limita de rezistență finală, ceea ce ar duce altfel la rupere sau ruperea completă a materialului.
Procentul de alungire și capacitatea de deformare a plasticului
Alungirea totală măsoară măsura procentuală în care o probă de metal se poate întinde înainte de producerea fracturii fizice. Materialele care prezintă un procent mare de alungire uniformă se potrivesc la întinderea geometrică extremă fără subțierea localizată. În timpul operațiunilor complexe de trefilare superficială sau grele de flanșare, alungirea mare permite structurilor granulației materialului să se întindă fără probleme pe razele de intrare a poansonului, distribuind tensiunea uniform pe piesa de prelucrat.
Exponent de întărire prin deformare și raport de deformare din plastic
Exponentul de întărire prin deformare, denumit în mod obișnuit ca valoare n, măsoară capacitatea unui metal de a se întări pe măsură ce se deformează. O valoare mai mare a n indică faptul că, pe măsură ce o zonă localizată se deformează, aceasta întărește și transferă forțele de deformare ulterioare în regiunile neprelucrate din jur. Acest mecanism răspândește deformarea plastică pe o suprafață mai largă, prevenind gâtul prematur.
Raportul de deformare din plastic, desemnat ca valoare r sau anizotropie normală, măsoară rezistența unei foi de metal la subțierea peretelui în timpul acțiunilor de imbutire adâncă. O valoare r ridicată înseamnă că tabla preferă să tragă în interior din zona flanșei, mai degrabă decât să se subțire prin grosimea sa. Metalele care combină o valoare n mare cu o valoare mare r prezintă o ușurință excepțională de prelucrare atunci când producătorii creează piese metalice de ștanțare cu cavitate adâncă.
Aliajele de aluminiu ca metale foarte formabile pentru ștanțare
Calitățile de aluminiu pur comercial și aliajele moi de aluminiu netratabile termic sunt recunoscute pe scară largă printre cele mai ușor de prelucrat în presele de ștanțare a tablei. Performanța lor excepțională de formare la rece provine direct din arhitectura lor atomică și rezistența mecanică scăzută.
Mecanica cu rețea cubică centrată pe față
Aluminiul are o structură cu rețea cristalină cubică centrată pe față. Acest aranjament atomic conține douăsprezece sisteme primare de alunecare, oferind numeroase direcții cristalografice de-a lungul cărora planurile atomice alunecă unul pe lângă celălalt sub efort de forfecare. Deoarece alunecarea are loc cu ușurință la temperaturi ambientale, aluminiul prezintă o ductilitate naturală ridicată, rezistență scăzută la forfecare și o capacitate excelentă de curgere a plasticului sub berbeci de presare mecanice.
Performanța aluminiului nealiat de gradul unsprezece sute
Aliajul de aluminiu pur din punct de vedere comercial unsprezece sute în starea de temperatură O complet recoaptă reprezintă unul dintre cele mai ușor de ștanțat materiale metalice. Având un conținut de aluminiu de nouăzeci și nouă la sută sau mai mare, acest material posedă o limită de curgere extrem de scăzută, împreună cu valori mari de alungire totală care depășesc adesea treizeci și cinci de procente.
Când seturile de matrițe progresive sau de transfer procesează aluminiu din seria unsprezece sute, forțele de perforare rămân excepțional de scăzute. Materialul curge fără probleme în cavități complexe ale matriței, făcându-l potrivit pentru capace decorative complicate, reflectoare electrice, aripioare ale schimbătorului de căldură și carcase de containere puțin adânci. În plus, natura moale a aluminiului nealiat are ca rezultat o uzură abrazivă minimă a butoanelor matrițelor din oțel de scule întărite, extinzând intervalele de întreținere a sculelor de-a lungul ciclurilor lungi de fabricație.
Formabilitatea aliajului de aluminiu trei mii trei
În timp ce aluminiul pur oferă moliciune maximă, aliajul de aluminiu trei mii trei introduce manganul ca element de aliere primar pentru a crește rezistența mecanică, păstrând în același timp formabilitatea ridicată. În starea sa de temperare O, aliajul trei mii trei oferă o ductilitate excelentă, o îndoire netedă și o bună tragere.
Adăugarea de mangan întărește matricea de aluminiu prin consolidarea soluției solide, fără a restricționa semnificativ mișcarea de dislocare în timpul deformării la rece. Ca rezultat, trei mii de trei serii de aluminiu se deformează cu ușurință sub ștanțare, perforare și ștanțare, oferind în același timp o rigiditate structurală mai mare în piesele metalice de ștanțare finalizate. Aplicațiile tipice includ scuturi termice pentru automobile, componente HVAC rezidențiale, carcase pentru aparate și carcase electronice.
Ductilitatea aliajului de aluminiu cinci mii cincizeci și doi
Aliajul de aluminiu cinci mii cincizeci și doi încorporează magneziu, oferind o rezistență mai mare, păstrând în același timp caracteristicile respectabile de formare la rece în starea recoaptă. Magneziul îmbunătățește comportamentul de întărire, permițând tablei să distribuie eficient tensiunea în timpul curselor de formare profundă.
Deși cinci mii cincizeci și doi de aluminiu necesită un tonaj de presare puțin mai mare decât aliajul unsprezece sute sau aliajul trei mii trei, rămâne mult mai ușor de modelat decât oțelurile structurale sau aliajele de nichel. Rezistența sa ridicată la coroziune cu apă sărată și rezistența bună la oboseală îl fac o alegere preferată pentru suporturile marine, panourile de șasiu electronic și componentele de transport unde ductilitatea ridicată și durabilitatea mediului trebuie să coincidă.
Considerații speciale de manipulare pentru ștanțarea aluminiului
În ciuda formabilității sale superioare, aluminiul moale necesită ajustări operaționale specifice în cadrul instalației de ștanțare. Datorită naturii sale moi ale suprafeței, materialul de tablă de aluminiu este susceptibil la uzura la suprafață și la microsudură pe suprafețele matriței la presiuni de contact extreme.
Pentru a atenua preluarea materialului și a menține calitatea finisajului suprafeței, producătorii de scule aplică diamante extrem de lustruite, cum ar fi acoperiri de carbon sau tratamente cu nitrură de titan, pe suprafețele de perforare și matriță. În plus, lubrifianții sintetici cu vâscozitate ușoară sunt aplicați continuu pe bobinele de aluminiu brut pentru a curăța resturile microscopice, pentru a gestiona frecarea și pentru a preveni întărirea suprafeței în timpul rulajelor de presare de mare viteză.
Oțel cu conținut scăzut de carbon și oțel moale moale
Metalele feroase cuprind o parte masivă din producția globală de ștanțare. Printre aliajele pe bază de fier, oțelurile cu conținut scăzut de carbon și oțelurile de calitate extra adâncă se clasează drept cele mai ușor metale feroase de imprimat în geometriile structurale și ale panourilor.
Microstructura și impactul conținutului de carbon
Formabilitatea la rece a oțelului este controlată direct de conținutul său chimic de carbon. Oțelurile cu conținut scăzut de carbon conțin de obicei mai puțin de zero virgulă zero procente de carbon în greutate. Menținerea conținutului de carbon la un nivel minim suprimă formarea fazelor dure de cementită în matricea microscopică de fier, lăsând o microstructură de ferită predominant moale.
Ferita prezintă ductilitate ridicată și limită de curgere scăzută, permițând inserțiilor din oțel pentru scule de perforare să forfeze, să îndoaie și să bată metalul fără a necesita un tonaj excesiv. Bobinele din oțel cu conținut scăzut de carbon sunt supuse unor procese controlate de laminare și recoacere la rece pentru a stabili structuri de cereale optime care maximizează alungirea uniformă și capacitatea de întărire la deformare în timpul operațiunilor de presare.
Oțel comercial și clase de oțel de trefilare
Oțelul comercial standard, desemnat ca tip B, oferă o bună formabilitate pentru îndoirea moderată, trefilarea superficială și sarcinile generale de decupare. Cu toate acestea, pentru forme geometrice mai solicitante, producătorii folosesc oțel de trefilare și oțel de ambutisare adâncă.
Oțelul desenat oferă un control mai strict asupra impurităților chimice, cum ar fi sulful, fosforul și siliciul. Scăderea nivelului de impurități previne incluziunile fragile care ar putea acționa ca puncte de concentrare a tensiunii în timpul formării. Oțelul de ambutisare adâncă demonstrează o alungire uniformă ridicată și valori favorabile ale raportului de deformare din plastic, permițând întinderea dramatică a materialului fără ruperea peretelui.
Capacități de oțel de calitate extra adânci
Oțelul de calitate la ambutisare extra adâncă reprezintă punctul culminant al formabilității printre tablele feroase. Fabricat adesea ca oțel fără interstițiali, acest material folosește adaosuri de microaliere de titan sau niobiu pentru a fixa atomii de carbon și azot reziduali în soluție solidă.
Prin eliminarea atomilor interstițiali liberi, oțelul prezintă o alungire zero a pragului de curgere, prevenind formarea de urme de întindere inestetice de suprafață în timpul formării. Oțelul de ambutisare foarte adâncă atinge valori normale de anizotropie ridicate, făcându-l excepțional de ușor de presat în panouri complicate ale caroseriei auto, băi de ulei adânci, cuve pentru aparate și presate structurale complexe care necesită un flux sever de material multi-axial.
Suspensie elastică și stabilitate dimensională din oțel cu conținut scăzut de carbon
În comparație cu oțelurile aliate cu rezistență mai mare sau cu aliajele de aluminiu, oțelul cu conținut scăzut de carbon prezintă un comportament previzibil de înapoiere elastică după eliberarea poansonului. Deoarece limita de curgere rămâne moderată în raport cu modulul său de elasticitate, tensiunile interne reziduale se elimină cu ușurință prin stațiile standard de supraîndoire a matriței sau de batare de fund. Această stabilitate simplifică proiectarea matriței și accelerează punerea în funcțiune inițială a sculelor atunci când se produc piese metalice de ștanțare în volum.
Aliaje de cupru și alamă în formare de precizie
Cuprul nealiat și aliajele de alamă cu conținut ridicat de zinc reprezintă o altă categorie de metale extrem de ductile care procesează cu o ușurință excepțională în interiorul matrițelor de ștanțare de precizie.
Maleabilitatea claselor de cupru nealiat
Calitățile de cupru nealiate, inclusiv cuprul fără oxigen de înaltă conductivitate și cuprul cu pas electrolitic dur, prezintă o maleabilitate remarcabilă. La fel ca aluminiul, cuprul cristalizează într-o rețea cubică centrată pe față, oferind planuri de alunecare abundente pentru o deformare plastică lină sub încărcare mecanică.
Cuprul are o limită de curgere scăzută cuplată cu o ductilitate extraordinară, permițând prelucrarea severă la rece fără a necesita tratamente termice intermediare de recoacere. Atunci când este ștanțat, materialul de foi de cupru curge cu ușurință în cavitățile micro matriței, făcându-l o alegere optimă de material pentru terminale electrice complicate, bare colectoare, contacte relee și pini de conector electronic. Conductivitatea termică ridicată ajută, de asemenea, la disiparea căldurii de frecare generată la interfața matriței în timpul rulărilor rapide de ștanțare progresivă.
Cartuș Brass Seven Zero Thirty Formabilitate
Dintre aliajele de cupru-zinc, alama cartuşului care conţine aproximativ şaptezeci la sută de cupru şi treizeci la sută de zinc oferă cea mai mare combinaţie de ductilitate şi rezistenţă. Această microstructură specifică monofazată din alamă alfa oferă o lucrabilitate maximă la rece.
Cartușul de alamă își trage numele de la utilizarea sa istorică în carcasele de muniție trase adânc, unde semifabricatele metalice suferă lovituri severe de tragere în mai multe etape. În operațiunile cu matriță progresivă și de transfer, alama cartuşului demonstrează o capacitate mare de alungire, limită de curgere scăzută și rezistență remarcabilă la fisurarea marginilor în timpul operațiunilor de îndoire ascuțită sau de presărare grea.
Uzură redusă a sculelor și caracteristici de frecare
Aliajele de cupru și alamă au coeficienți de frecare scăzuti atunci când alunecă împotriva componentelor matriței din oțel de scule întărite. Lubricitatea lor naturală minimizează uzura abrazivă a poansonelor de tăiere și a blocurilor de formare, prelungind durata de viață a sculei pe milioane de cicluri de cursă.
Mai mult, aliajele de cupru prezintă rate de întărire prin lucru neglijabile în timpul etapelor inițiale de deformare, permițând poansonilor să străpungă modele de găuri curate, fără bavuri, cu o forță de forfecare minimă. Componentele terminate din cupru și alamă mențin o precizie dimensională ridicată și profiluri de margine curate, fără operațiuni secundare extensive de debavurare.
Factori metalurgici cheie care influențează ușurința de ștanțare
Ușurința relativă cu care orice metal procesează în interiorul unei matrițe de ștanțare depinde de câțiva parametri metalurgici interdependenți. Proiectanții de scule și inginerii de producție evaluează aceste criterii pentru a selecta temperatură optimă a materiei prime și pentru a ajusta parametrii presei.
Dimensiunea și orientarea structurii granulației
Dimensiunea microscopică a granulelor de foi de metal influențează atât formabilitatea fizică, cât și aspectul suprafeței după deformare. Structurile cu granulație fină, clasificate în mod obișnuit între granulele ASTM șapte și opt, oferă o limită de curgere mai mare, dar oferă finisaje netede ale suprafeței după formare.
Dimpotrivă, structurile cu granulație prea grosieră scad limita de curgere, ușurând deformarea inițială, dar provoacă o asperare localizată a suprafeței cunoscută sub numele de coajă de portocală atunci când este întinsă. Defectele de coajă de portocală creează micro creșteri de stres care pot induce crăpare prematură în timpul îndoirii severe. Prelucrarea optimă a tablei necesită structuri de cereale echilibrate realizate prin cicluri controlate de laminare la rece și recristalizare din fabrică.
În plus, direcția de rulare a cerealelor în raport cu axele majore de îndoire a presei joacă un rol decisiv în performanța materialului. Îndoirea tablei perpendicular pe direcția de laminare distribuie efortul de tracțiune de-a lungul mai multor granițe, reducând în mod semnificativ probabilitatea de despicare a marginilor de-a lungul coturilor cu rază strânsă.
Dinamica exponenților de întărire prin deformare
Exponentul de întărire prin deformare dictează modul în care un metal se întărește pe măsură ce dislocațiile atomice se acumulează în timpul deformarii plasticului. Metalele cu valori mari de întărire la deformare se întăresc previzibil sub stres, transferând forțele de deformare în regiunile adiacente mai moi ale piesei de prelucrat.
Acest comportament uniform de distribuție a tensiunii previne gâtul localizat în zonele de întindere ridicată, permițând formarea fără probleme a caracteristicilor tridimensionale complexe. Cuprul recoapt, oțelul de trefilare cu conținut scăzut de carbon și aliajele moi de aluminiu mențin exponenți favorabili de întărire prin deformare care susțin întinderea ridicată a materialului în timpul operațiunilor de presare mecanică cu o singură cursă.
Anizotropie normală și comportament de aspirație profundă
Anizotropia normală măsoară raportul dintre deformarea lățimii și deformarea grosimei în timpul încercării de tracțiune. Un raport mare de deformare din plastic indică faptul că materialul rezistă subțierii pe dimensiunea sa de grosime, în timp ce se contractă liber pe planul său de lățime.
Metalele cu anizotropie normală ridicată trag materialul spre interior din regiunile înconjurătoare ale suportului semifabricat, mai degrabă decât să întindă și să subțieze pereții laterali verticali ai containerului. Materialele care posedă rapoarte mari de deformare din plastic, cum ar fi oțelurile de calitate pentru ambutisare extra adâncă și alama alfa recoaptă, eficientizează secvențele de ambutisare adâncă prin reducerea numărului de stații intermediare de retrasare necesare pentru a atinge adâncimile țintă a cilindrului.
Modulul elastic și compensarea înapoi
Modulul elastic măsoară rigiditatea intrinsecă a unui material. Când un berbec de presă de ștanțare urcă și eliberează presiunea de formare aplicată, tensiunea elastică internă se eliberează, determinând componenta să se îndoaie ușor înapoi spre forma sa plată inițială.
Metalele cu limită de curgere scăzută, combinate cu un modul de elasticitate ridicat, prezintă un elastic elastic minim. Oțelul cu conținut scăzut de carbon, de exemplu, posedă un modul elastic ridicat în raport cu punctul său de curgere, rezultând o stabilitate dimensională strânsă după formare. Aliajele moi din aluminiu prezintă, de asemenea, un backback ușor de manevrat, cu condiția ca razele de curbură să fie proiectate corect. Spațiul elastic scăzut simplifică proiectarea geometriei matriței, elimină șlefuirea matriței de încercare și eroare extinsă și asigură dimensiuni fizice consistente pentru piesele metalice de ștanțare produse în masă.
Considerații privind procesele și sculele pentru metalele moi
În timp ce metalele moi, ductile sunt în mod inerent mai ușor de modelat, maximizarea eficienței prelucrării necesită configurarea parametrilor liniei de presă și a arhitecturii sculelor matrițelor pentru a se potrivi cu caracteristicile materialului.
Optimizarea spațiului de perforare și matriță
Jocul sculelor definește spațiul fizic dintre muchia de tăiere a unui poanson și deschiderea corespunzătoare a unei plăci de matriță. Distribuția corectă a jocului este calculată pe baza grosimii materialului și rezistenței la forfecare a materialului.
Când ștergeți metale moi, cum ar fi aluminiul recoapt unsprezece sute sau cuprul pur, distanța este mai strânsă decât cele utilizate pentru oțelurile inoxidabile de înaltă rezistență. Spațiul liber în exces pe metalele moi duce la formarea de bavuri grele, răsturnarea marginilor și tragerea excesivă a materialului în cavitatea matriței. Distanța corectă a poansonului asigură ruperea materialului curat, benzi netede de lustruire și profile plate ale componentelor.
Raze matriței și finisaje de suprafață lustruite
Razele de formare pe inelele de tragere și vârfurile poansonului trebuie să se potrivească cu caracteristicile de curgere ale metalelor moi. Razele ascuțite concentrează deformarea localizată, care poate forfea materialul de foi moale în ciuda ductilității intrinseci ridicate.
Razele de intrare generoase promovează mișcarea lină a materialului în cavitățile matriței. În plus, suprafețele matrițelor proiectate pentru metale moi neferoase sunt lustruite până la finisaje în oglindă înalte sau acoperite cu depuneri de pelicule subțiri dure pentru a preveni frecarea suprafeței localizate, uzura și transferul de aluminiu.
Dinamica lubrifierii și răcirea materialelor
Lubrifierea joacă un rol critic atunci când ștanțarea materialului de tablă foarte formabil. Frecarea generată la interfața dintre tabla metalică și oțelul matriță poate restricționa mișcarea materialului, provocând ruperea neașteptată chiar și în aliajele foarte ductile.
Fluidele sintetice solubile în apă și uleiurile minerale ușoare reduc frecarea limită, răcesc componentele sculelor și elimină microparticulele metalice libere din cavitatea matriței. Aplicarea corectă a fluidului asigură alunecarea uniformă a materialului sub plăcile de presiune ale suportului semifabricat, permițând producătorilor să exploateze întregul potențial de alungire al materialului moale de aluminiu, alamă și oțel cu conținut scăzut de carbon.
Apăsați Sincronizare tonaj și viteză
Metalele moi, foarte formabile necesită un tonaj total de presare mai mic în comparație cu oțelurile slab aliate de înaltă rezistență sau tipurile de titan structural. Această cerință de forță mai mică reduce încărcarea cu șoc pe cadrele de presă mecanică, contrabarele și arborii cotit.
În plus, metalele neferoase ductile pot fi prelucrate la viteze rapide de cursă a presei, depășind frecvent câteva sute de curse pe minut în liniile automate de presare progresivă. Sincronizarea mecanismelor de alimentare rapidă a materialului cu curse de presă mecanică de mare viteză oferă un randament ridicat de producție și un cost minim pe componentă finită.
Evaluarea comparativă a metalelor de ștanțare
Evaluarea formabilității relative și a impactului operațional al diferitelor metale de inginerie permite planificatorilor de producție să echilibreze costul materialului, proprietățile mecanice și simplitatea producției. Următoarea comparație evidențiază valorile cheie de formabilitate calitativă în aliajele primare de ștanțare a metalelor.
Considerații privind costul materialului versus randamentul de producție
În timp ce metalele neferoase ultra moi, cum ar fi aluminiul pur sau alama cu cartuş oferă o ușurință maximă de ștanțare, costurile de achiziție a materiilor prime trebuie cântărite în raport cu creșterea volumului de producție. Metalele neferoase au în general prețuri mai mari ale materiilor prime pe kilogram decât oțelurile carbon standard.
Cu toate acestea, prelucrarea metalelor neferoase cu ductilitate ridicată reduce drastic cheltuielile de întreținere a sculelor, extinde intervalele de ascuțire a poansonului și permite utilizarea mașinilor de presare cu un tonaj mai ușor. Pentru componentele de volum mare care prezintă cavități de aspirație adâncă sau îndoituri complicate în mai multe direcții, economiile realizate prin uzura redusă a matriței și viteze mai mari ale ciclului compensează adesea cheltuielile mai mari cu materii prime pe durata de viață a produsului.
Limitări geometrice și limite de formabilitate
Chiar și cele mai ductile metale posedă limite fizice în ceea ce privește severitatea maximă a deformării. Încercarea de a forța o tablă de aluminiu recoaptă sau un semifabricat de oțel de ambutisare extra adâncă dincolo de limita sa uniformă de alungire cauzează gâtul localizat și ruperea finală.
Inginerii de scule folosesc diagramele limite de formare pentru a mapa zonele operaționale sigure pentru tablele moi. Evaluând deformarea majoră și distribuția de deformare minoră în zonele cu întindere mare, proiectanții matrițelor introduc stații intermediare de preformare, adaugă decupaje de relief de material sau ajustează forțele de strângere a suportului semifabricat pentru a menține deformarea locală în limitele sigure ale materialului.
Orientări practice de inginerie pentru selecția metalelor
Selectarea celui mai ușor metal pentru un anumit proiect de ștanțare necesită armonizarea cerințelor funcționale de utilizare finală cu ușurință de fabricație. Aplicarea ghidurilor metalurgice practice în timpul proiectării inițiale a componentelor previne blocajele de producție din aval.
Potrivirea ductilității cu adâncimea desenului și severitatea formei
Atunci când proiectați componente plane simple cu găuri interioare de bază perforate și flanșe de margine pliate de mică adâncime, oțelul comercial cu conținut scăzut de carbon sau aluminiul semi-dur oferă o formabilitate adecvată, menținând în același timp rigiditatea piesei.
Cu toate acestea, atunci când geometria componentelor implică cavități adânci fără sudură, carcase cilindrice înalte sau suprafețe curbe compuse, proiectanții de componente ar trebui să solicite aliaje de aluminiu cu temperatură O complet recoapte, alamă cartuşă sau oțeluri de calitate extra adâncă. Specificarea temperării materialelor moi în avans asigură o întindere fluidă a stocului brut, fără a necesita secvențe complexe de recoacere în mai multe etape în timpul rulajelor de producție.
Limite de rază și strategii de orientare în curbură
Pentru a valorifica pe deplin ductilitatea naturală a metalelor ușor de ștanțat, desenele componentelor trebuie să includă raze interioare de îndoire generoase. Ca o practică generală, razele de îndoire interioare ar trebui să fie egale sau să depășească grosimea unei foi de material pentru aluminiu moale și oțel cu conținut scăzut de carbon.
În plus, dispunerea componentelor pe benzile bobine continue ar trebui să orienteze liniile primare de îndoire în unghi drept cu direcția de rulare a benzii metalice. Alinierea liniilor de îndoire de-a lungul granulei minimizează concentrația tensiunii de tracțiune de-a lungul razelor exterioare de îndoire, eliminând practic fisurarea marginilor chiar și atunci când ștampilați pliuri structurale strânse.
Pregătirea marginilor și regulile de plasare a găurilor
Chiar și metalele moi pot experimenta ruperea prematură dacă elementele de perforare sunt plasate prea aproape de flanșele formate sau marginile goale. Perforarea găurilor înainte de formarea grea se întinde în jurul perimetrelor găurilor, introducând stres localizat pe margine.
Poziționarea marginilor găurilor la o distanță minimă de două până la trei ori grosimea materialului, departe de liniile de îndoire majore, păstrează continuitatea materialului și permite tablelor moi moi să curgă uniform în timpul coborârii poansonului. Pentru o calitate maximă a muchiilor, poansonele de tăiere ascuțite cu margini de tăiere lustruite creează perimetre fără bavuri care rezistă la flanșări secundare severe fără despicarea muchiei.
Despre noi
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Drepturi de autor © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
