

 Eng



 Acasă / Ştiri / Știri din industrie / Fundamentul mecanic al procesului de ștanțare a pieselor metalice
Fundamentul mecanic al procesului de ștanțare a pieselor metalice
 2026.10.08
 Știri din industrie
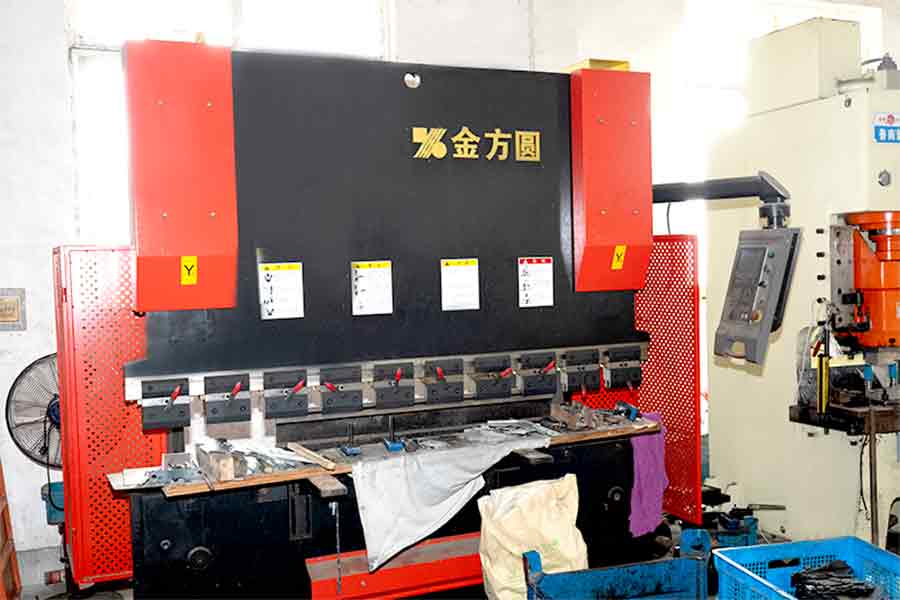
În miezul ștanțarea pieselor metalice operațiunea este presa de ștanțare, o mașină grea concepută pentru a furniza o anumită cantitate de forță unui set de matrițe. Integritatea mecanică a piesei finale este dictată de modul în care această forță este gestionată pe parcursul cursei presei. Spre deosebire de alte metode de fabricație care se pot baza pe căldură sau manipulare manuală, ștanțarea este un proces de formare la rece care utilizează energia cinetică a unui volant sau presiunea controlată a unui sistem hidraulic pentru a deforma metalul. Această abordare mecanică asigură că piesele produse sunt uniforme și că structura granulară internă a metalului este adesea întărită prin călirea prin lucru care are loc în timpul etapelor de deformare.
Distincția dintre prese mecanice și hidraulice este fundamentală pentru producția unei instalații de ștanțare a pieselor metalice. Presele mecanice sunt cunoscute pentru viteza mare și lungimea constantă a cursei, făcându-le alegerea ideală pentru serii de producție de mare volum, în care timpul ciclului este principala preocupare. Aceste mașini folosesc un volant masiv pentru a stoca energie, care este apoi eliberată printr-un arbore cotit sau o angrenaj excentric pentru a conduce berbecul în jos. Pe de altă parte, presele hidraulice asigură o forță constantă pe toată cursa, ceea ce este esențial pentru operațiunile de ambutire adâncă în care metalul trebuie tras într-o cavitate pe o distanță mai mare. Selectând tehnologia de presare adecvată, producătorii pot optimiza fluxul de lucru pentru piese metalice de ștanțare pentru a se potrivi cu geometria specifică și grosimea materialului cerută de proiect.
Știința materialelor și considerații metalurgice în ștanțare
Succesul ștanțarii pieselor metalice depinde profund de selecția materiei prime și de modul în care aceasta răspunde la solicitarea matriței. Materialele comune includ oțel de înaltă rezistență, oțel inoxidabil, aliaje de aluminiu, alamă și cupru. Fiecare dintre aceste metale posedă un set unic de caracteristici, cum ar fi rezistența la curgere, ductilitatea și proprietățile de alungire, care determină modul în care metalul va curge atunci când este strâns între poanson și matriță. Echipele de inginerie trebuie să efectueze o analiză amănunțită a acestor proprietăți pentru a preveni probleme precum revenirea elastică, care este tendința metalului de a reveni la forma inițială după ce presiunea este eliberată.
Când se lucrează cu oțeluri slab aliate de înaltă rezistență pentru piese de ștanțare a metalelor pentru automobile, presiunea necesară pentru a obține o deformare permanentă este semnificativ mai mare decât pentru oțelurile carbon standard. Acest lucru necesită utilizarea unor prese de rezistență și acoperiri specializate pe suprafețele matriței pentru a preveni uzura prematură. Aluminiul, deși mai ușor și mai rezistent la coroziune, are o rată diferită de întărire prin lucru și necesită o lubrifiere precisă pentru a preveni uzura, o condiție în care metalul se lipește de scule. Înțelegând comportamentul la nivel atomic al acestor materiale, inginerii pot proiecta piese metalice de ștanțare care își mențin integritatea structurală chiar și atunci când sunt supuse la îndoiri extreme sau la trageri complexe. Procesul de ștanțare de precizie a metalului folosește în esență fizica materialului pentru a crea componente care sunt atât ușoare, cât și excepțional de rezistente.
Rolul matriței progresive în producția de volum mare
Pentru proiectele care necesită producția de mii sau chiar milioane de unități, ștanțarea progresivă cu matriță este cea mai eficientă metodologie disponibilă. Această tehnică implică o serie de stații într-un singur set de matrițe, unde fiecare stație efectuează o operațiune specifică pe o bandă continuă de metal. Pe măsură ce banda se deplasează prin presă, este supusă diferitelor procese, cum ar fi perforarea, decuparea, șantierul și formarea. Partea finală este separată de banda purtătoare doar la ultima stație. Această abordare integrată a ștanțarii pieselor metalice minimizează risipa de materiale și reduce semnificativ costurile cu forța de muncă asociate cu manipularea componentelor individuale între diferite mașini.
Proiectarea unei matrițe progresive este o performanță inginerească care necesită o planificare atentă a aspectului benzii. Designerii trebuie să se asigure că banda de metal rămâne stabilă pe măsură ce avansează prin presă, chiar dacă mai mult material este îndepărtat la fiecare stație. Știfturile pilot sunt utilizate pentru a alinia banda cu precizie microscopică înainte ca presa să coboare, asigurându-se că fiecare gaură și îndoire sunt poziționate corect în raport cu operațiunile anterioare. Această tehnică de ștanțare a metalelor cu volum mare permite crearea de geometrii complicate care ar fi imposibil sau prohibitiv de costisitoare de produs prin alte mijloace. Prin consolidarea mai multor operațiuni într-o singură cursă de presă, metoda matriței progresive maximizează debitul și asigură că piesele metalice de ștanțare îndeplinesc cele mai strânse toleranțe dimensionale.
Precizie tehnică în scule și matrițe de ștanțare
Calitatea produsului final este o reflectare directă a preciziei încorporate în instrumentele de ștanțare și matrițe. Aceste componente sunt adesea realizate din oțeluri de scule de înaltă calitate, cum ar fi D2 sau inserții din carbură, care sunt alese pentru capacitatea lor de a menține o muchie ascuțită și de a rezista la deformare sub milioane de cicluri. Construcția unei matrițe implică nu doar muchiile de tăiere, ci și un sistem complex de decapare, arcuri și plăcuțe de presiune care controlează mișcarea metalului în timpul procesului de ștanțare a pieselor metalice.
Jocul matriței, care este spațiul dintre poanson și deschiderea matriței, este una dintre cele mai critice variabile în ingineria uneltelor de ștanțare. Dacă jocul este prea strâns, crește frecarea și forța necesară, ceea ce duce la uzura accelerată a sculei și la o eventuală rupere. Dacă jocul este prea slăbit, rezultă bavuri mari și o calitate slabă a marginilor pe piesa metalică ștanțată. Software-ul avansat de simulare este adesea folosit în timpul fazei de proiectare pentru a prezice modul în care metalul se va comporta și pentru a optimiza geometria matriței înainte ca orice metal să fie tăiat pentru unealta în sine. Întreținerea și ascuțirea regulată a matrițelor sunt protocoale esențiale în orice unitate profesională de ștanțare a pieselor metalice, deoarece chiar și o cantitate mică de uzură poate duce la abateri ale preciziei și finisajului suprafeței.
Comparația tehnicilor și capacităților de ștanțare industrială
Următorul tabel oferă o comparație descriptivă a diferitelor metodologii de ștanțare pentru a ilustra avantajele lor specifice în diferite contexte de producție.
| Metodologia de ștanțare | Caracteristici mecanice și mișcare | Avantaj funcțional primar | Cele mai bune scenarii de aplicație |
|---|---|---|---|
| Ștanțare progresivă a matrițelor | Mișcare integrată cu mai multe stații pe o bandă continuă | Viteză excepțională și cel mai mic cost unitar pentru volume mari | Conectori electronici și suporturi mici pentru automobile |
| Ștanțare matriță de transfer | Piese individuale deplasate între stații cu ajutorul brațelor mecanice | Abilitatea de a manipula piese mari care necesită formare complexă multidirecțională | Panouri mari ale caroseriei auto și carcase pentru aparate |
| Ștampilare Deep Draw | Alungirea controlată a metalului într-o cavitate adâncă | Crearea de vase goale fără sudură, cu rapoarte mari adâncime-lățime | Doze de băutură și cilindri de stingător |
| Blanking fin | Forfecare la presiune înaltă cu joc minim | Produce margini perfect netede și suprafețe plane fără prelucrare secundară | Unelte de precizie și componente grele pentru centura de siguranță |
| Ștampilare cu patru diapozitive | Ștanțare orizontală din patru direcții diferite simultan | Versatilitate ridicată pentru coturi complexe și formare de sârmă | Cleme mici, arcuri și contacte electrice complicate |
Gestionarea frecării și a dinamicii termice în presă
Interacțiunea dintre banda de metal și suprafața matriței generează o cantitate semnificativă de căldură și frecare în timpul procesului de ștanțare a pieselor metalice. Dacă nu este gestionată corespunzător, această căldură poate face ca metalul să se sude pe scule, ducând la defecte de suprafață și la eventuala distrugere a matriței. Prin urmare, lubrifierea este o componentă critică a fluxului de lucru de producție. Instalațiile moderne de ștanțare folosesc lubrifianți sintetici sau uleiuri care dispar, care sunt aplicate pe banda de metal înainte de a intra în presă. Acești lubrifianți sunt proiectați pentru a oferi o barieră de protecție care reduce frecarea, contribuind și la disiparea energiei termice generate de deformarea metalului.
Managementul termic este important și pentru menținerea stabilității dimensionale a presei și a matrițelor. Pe măsură ce mașina funcționează timp de câteva ore, componentele se pot extinde din cauza căldurii, ceea ce poate duce la modificări subtile în alinierea sculelor. Operațiunile de ștanțare cu piese metalice de înaltă precizie includ adesea sisteme de răcire în interiorul matrițelor sau utilizează medii cu temperatură controlată pentru a se asigura că procesul rămâne consistent din prima parte a zilei până la ultima. Controlând mediul și interfața dintre instrument și piesa de prelucrat, producătorii pot atinge nivelul ridicat de repetabilitate necesar pentru componentele aerospațiale și medicale critice.
Protocoale de asigurare și inspecție a calității pentru componentele metalice
Menținerea standardelor înalte în producția de piese metalice de ștanțare necesită un program riguros de asigurare a calității, care utilizează atât tehnici de inspecție manuale, cât și automate. Deoarece presa de ștanțare poate produce piese cu o rată de câteva sute pe minut, orice eroare de configurare poate duce la mii de piese vechi într-un timp foarte scurt. Pentru a preveni acest lucru, producătorii implementează sisteme de monitorizare în timp real care folosesc senzori pentru a detecta modificări ale tonajului presei sau ale poziției benzii metalice. Dacă se detectează o abatere, presa poate fi oprită automat înainte de a produce piese defecte.
Precizia dimensională este verificată folosind echipamente avansate de măsurare, cum ar fi mașini de măsurare în coordonate și sisteme de viziune optică. Aceste instrumente pot măsura dimensiunile critice ale unei piese metalice ștanțate la câțiva microni, asigurându-se că respectă specificațiile exacte ale desenului ingineresc. Integritatea suprafeței este un alt domeniu de interes, deoarece ștanțarea pieselor metalice trebuie să fie lipsită de fisuri, zgârieturi sau bavuri excesive care ar putea interfera cu asamblarea ulterioară sau ar putea compromite performanța piesei pe teren. Prin integrarea acestor protocoale de inspecție în ciclul de producție, instalațiile de ștanțare oferă fiabilitatea necesară pentru industriile cu mize mari, cum ar fi siguranța auto și infrastructura de telecomunicații.
Aplicații industriale specifice ale pieselor metalice ștanțate
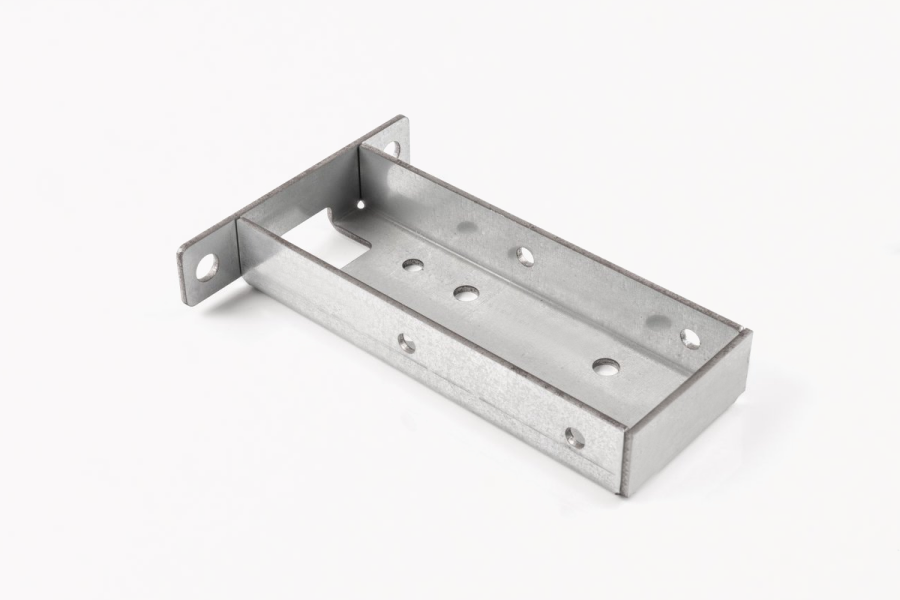
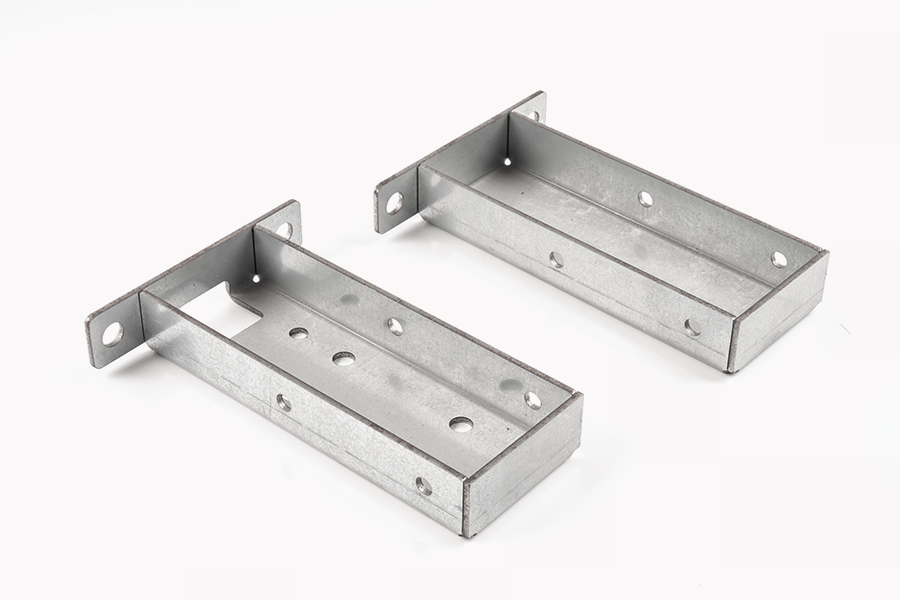
Versatilitatea procesului de ștanțare a pieselor metalice îl face potrivit pentru o gamă largă de aplicații din diferite industrii. În sectorul auto, ștanțarea este folosită pentru a produce totul, de la componente mici ale injectoarelor de combustibil până la stâlpi structurali masivi și plăci de podea. Capacitatea de a utiliza materiale de înaltă rezistență le permite designerilor de automobile să reducă greutatea vehiculului, îmbunătățind în același timp performanța de siguranță în caz de accident. Ștanțarea metalelor de precizie este, de asemenea, vitală pentru producția de rame de plumb și componente de ecranare în industria electronică, unde piesele trebuie să fie extrem de mici, dar incredibil de precise pentru a asigura o conductivitate electrică fiabilă.
În industria aerospațială, ștanțarea pieselor metalice oferă o modalitate de a crea structuri complexe, ușoare, care pot rezista la vibrațiile extreme și ciclurile termice ale zborului. Procesul este adesea folosit pentru a produce cleme, elemente de fixare și componente ale motorului care necesită cele mai înalte niveluri de documentare de calitate și trasabilitate. Chiar și în sectoarele de bunuri de larg consum și dispozitive medicale, ștanțarea este metoda preferată pentru producerea instrumentelor chirurgicale, a hardware-ului și a componentelor interne ale aparatelor de uz casnic. Consecvența și scalabilitatea procesului asigură că produsele de înaltă calitate sunt accesibile unei piețe globale, menținând în același timp standardele stricte de siguranță și performanță cerute de aceste domenii specializate.
Integritatea structurală și avantajul formării la rece
Unul dintre cele mai semnificative avantaje ale utilizării ștanțarii pentru piesele metalice este îmbunătățirea proprietăților fizice ale componentei prin formare la rece. Spre deosebire de turnare sau prelucrare, care uneori pot slăbi materialul sau pot lăsa în urmă tensiuni reziduale, ștanțarea poate îmbunătăți rezistența la oboseală a piesei. Acest lucru se întâmplă deoarece lucrul la rece asociat procesului de ștanțare a pieselor metalice rafinează structura granulară a metalului, făcându-l mai rezistent la propagarea fisurilor. Acest lucru este deosebit de important pentru piesele care vor fi supuse unor cicluri de încărcare repetitive pe parcursul duratei lor de funcționare.
Capacitatea de a controla fluxul de metal înseamnă, de asemenea, că grosimea piesei poate fi gestionată cu mare precizie. În anumite scenarii de proiectare, un inginer de ștanțare a pieselor metalice ar putea subția intenționat metalul într-o zonă pentru a permite flexibilitate, păstrând în același timp alte zone mai groase pentru suport structural. Acest nivel de control este atins prin proiectarea atentă a perlelor de tragere și prin presiunea aplicată de suportul semifabricat în presă. Prin valorificarea caracteristicilor de formare la rece ale metalului, producătorii pot produce piese care nu sunt doar mai durabile decât cele realizate prin alte metode, ci și mai eficiente în utilizarea materiilor prime, contribuind la sustenabilitatea generală în sectorul de producție.
Optimizarea lanțului de aprovizionare prin eficiența ștanțarii metalelor
Eficiența ștanțarii pieselor metalice are un impact profund asupra întregului lanț de aprovizionare industrial. Deoarece procesul este extrem de automatizat și capabil de viteze atât de mari, permite strategii de producție just-in-time care reduc nevoia de stocuri mari de componente finite. O singură unitate de ștanțare a pieselor metalice poate furniza zilnic mai multe fabrici de asamblare piesele necesare, asigurând un flux fluid și receptiv al mărfurilor. Această scalabilitate este esențială pentru industriile care se confruntă cu fluctuații sezoniere ale cererii sau schimbări rapide ale tehnologiei.
Consistența pieselor metalice ștanțate simplifică procesul de asamblare. Când fiecare parte este identică cu următoarea, roboții de asamblare automată pot funcționa cu o eficiență mai mare și mai puține întreruperi. Această reducere a variabilității de asamblare duce la produse finale de calitate superioară și costuri globale de producție mai mici. Capacitatea de a produce componente complexe, multifuncționale într-o singură operațiune de ștanțare, reduce, de asemenea, numărul de piese separate care trebuie urmărite și asamblate, simplificând și mai mult logistica producției moderne. Pe măsură ce producția continuă să evolueze, integrarea strategică a tehnologiei avansate de ștanțare a pieselor metalice rămâne o piatră de temelie a competitivității industriale și a inovației tehnice.
Despre noi
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Drepturi de autor © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
