

 Eng



 Acasă / Ştiri / Știri din industrie / Ștanțare de înaltă precizie: toleranțe, scule, materiale și ghid de aprovizionare
Ștanțare de înaltă precizie: toleranțe, scule, materiale și ghid de aprovizionare
 2026.10.22
 Știri din industrie
Un arc de contact din oțel inoxidabil de 0,4 mm pentru un întrerupător de circuit miniatural poartă ± 0,03 mm pe spațiul de contact, o limită de bavură de 0,02 mm și o indicație de planeitate de 0,05 mm pe o deschidere de 25 mm. Presa care o formează ar putea fi o mașină de 45 de tone - neremarcabilă pe o fișă de specificații. Ceea ce face ca acea parte să fie „de înaltă precizie” este tot ceea ce înconjoară presa: aspectul benzii, spațiul liber al matriței, certificatul de material, senzorul din matriță care oprește cursa atunci când un melc nu reușește să se ejecteze și raportul dimensional care circulă odată cu transportul.
Deci, definiția de lucru este următoarea: ștanțarea de înaltă precizie este un proces de matriță progresivă în care toleranța dimensională, înălțimea bavurilor, planeitatea și repetabilitatea lot-la-lot sunt controlate suficient de strâns pentru ca piesa să poată intra direct în asamblare fără sortare, reluare sau inspecție 100%. Tot ceea ce urmează explică cum este proiectat acel control, cât costă, unde eșuează în liniște și cum un cumpărător îl poate specifica și califica fără a descoperi probleme la șase săptămâni de la producție.
Trei concluzii merită menționate înainte de detaliu:
- Precizia este proiectată în piesă și unealtă, nu este introdusă în presă. Aproximativ 70–80% din toleranța realizabilă este fixată de geometria piesei, alegerea materialului și designul matriței înainte de prima cursă.
- Toleranța și costul nu sunt legate liniar. Strângerea unei dimensiuni necritice de la ±0,20 mm la ±0,05 mm este aproape gratuită; strângerea unuia critic de la ±0,05 mm la ±0,02 mm poate adăuga 30–60% la costul sculei.
- Majoritatea evadărilor de calitate din componentele ștanțate se datorează variabilității materialelor și uzurii sculelor, nu preciziei mașinii. Cumpărătorii care gestionează aceste două variabile rareori au argumente de toleranță.
Ce înseamnă ștanțarea de înaltă precizie în practică
Nu există un standard universal care să definească „înaltă precizie” în ștanțare. Furnizorii diferiți trag linie în locuri diferite, motiv pentru care o comandă de achiziție care spune pur și simplu „precizie înaltă” este aproape lipsită de sens. Ceea ce contează este banda de toleranță pe care sculele sunt construite pentru a o ține pe parcursul întregii producții, nu doar pe primul eșantion.
O modalitate utilă de a încadra capacitatea este prin clasa de toleranță, deoarece clasa conduce bugetul sculelor, metoda de inspecție și volumul la care încă mai funcționează economia.
| Clasa | Toleranța caracteristicilor critice | Înălțimea bavurilor (tipic) | Planeitate peste 100 mm | Piese reprezentative |
|---|---|---|---|---|
| Tablă generală | ±0,20 mm | ≤0,10 mm | 0,30 mm | Suporturi, capace, panouri de șasiu, plăci de montare |
| Ștanțare de precizie | ±0,05 mm | ≤0,05 mm | 0,10 mm | Carcasă conector, cutii de ecranare, terminale, suporturi pentru bare colectoare |
| Ștanțare de înaltă precizie | ±0,02 mm, până la ±0,01 mm pe caracteristicile selectate | ≤0,02–0,03 mm | 0,05 mm | Arcuri de contact, componente relee, laminari de motor, carcase senzori, ansambluri mici de precizie |
Două lucruri merită remarcate în acel tabel. În primul rând, cerința de bavuri este de obicei constrângerea mai grea în practică. O limită de bavuri de 0,05 mm pe o piesă cu grosimea de 0,3 mm sună modestă până când luați în considerare uzura perforației pe 500.000 de curse. În al doilea rând, calificativul „funcții selectate” contează: niciun instrument nu ține ±0,01 mm peste tot, iar un desen care o solicită la nivel global va fi cotat fie foarte sus, fie deloc.
Precizia se extinde și dincolo de desenul bidimensional. O piesă poate fi perfectă din punct de vedere dimensional și totuși eșuează asamblarea din cauza răsucirii, camberului, stării marginilor sau a tensiunii reziduale care se deschide după placare. Cumpărătorii cu experiență specifică aceste caracteristici în mod explicit.
Precizia este decisă înainte de a începe presa
Când o piesă ștanțată iese din toleranță, întrebarea instinctivă este „ce este în neregulă cu mașina?” Aproape niciodată nu este mașină. Patru pârghii controlează rezultatul și sunt setate în această ordine.
Proiectare piese și proiectare pentru fabricație
Cea mai frecventă cauză a unui proiect de ștanțare de înaltă precizie necotabil este un desen moștenit dintr-un proces de prelucrare sau turnare sub presiune. Piesele prelucrate necesită în mod obișnuit colțuri interioare ascuțite, buzunare adânci înguste și variații ale grosimii peretelui pe care o matriță de ștanțare nu le poate reproduce în mod economic. O revizuire prietenoasă cu ștanțare - relief adăugat, razele de curbură ajustate, caracteristici reorientate astfel încât să se afle într-o singură stație - deseori elimină costurile fără a atinge funcția.
Raza de curbură minimă este o verificare anticipată bună. Pentru oțelul moale, o rază interioară de 0,8–1,0 ori grosimea materialului este realizabilă fără fisurare; pentru inoxidabil austenitic, permiteți o grosime de aproximativ 2 ori din cauza călirii la lucru și a revenirii elastice. Orice lucru mai strâns necesită fie un material diferit, recoacere între operații sau o reproiectare.
Degajarea matriței și aspectul benzilor
Spațiul de tăiere este de obicei de 5-8% din grosimea materialului pe parte pentru oțel carbon, puțin mai mic pentru inoxidabil și alamă, puțin mai mare pentru aluminiu. Prea puțin joc crește forța de perforare, accelerează uzura și produce forfecare secundară și o bavură mai înaltă; prea mult produce răsturnare, o suprafață de fractură aspră și o bavură care se îndoaie mai degrabă decât se forfecă.
Dispunerea benzii guvernează repetabilitate la fel de mult ca matrița în sine. Găurile pilot care localizează fiecare stație, lățimea adecvată a suportului, lățimile constante ale punților între părți și fluxul echilibrat de material în jurul benzii reduc toate erorile de poziție. În lucrările de înaltă precizie, banda este adesea proiectată astfel încât caracteristicile critice să fie formate în aceeași stație, mai degrabă decât să fie reînregistrate în aval - fiecare reînregistrare este o oportunitate de eroare de stivuire.
Consistența materialului
O matriță construită pentru un substrat de 180 HV va produce dimensiuni diferite atunci când sosește o bobină la 220 HV, deoarece backback-ul elastic se scalează cu puterea de curgere. Variația durității bobină la bobină de 20 HV este obișnuită în clasele comerciale și este suficientă pentru a schimba un unghi de îndoire cu 0,5-1,5 grade. Cumpărătorii care achiziționează ștanțare de înaltă precizie ar trebui să se aștepte la certificate de material primite cu duritate și proprietăți mecanice, iar furnizorii ar trebui să le preleveze. Acolo unde cerința este cu adevărat strictă, specificați un interval de duritate mai degrabă decât doar un grad.
Controlul procesului pe podea
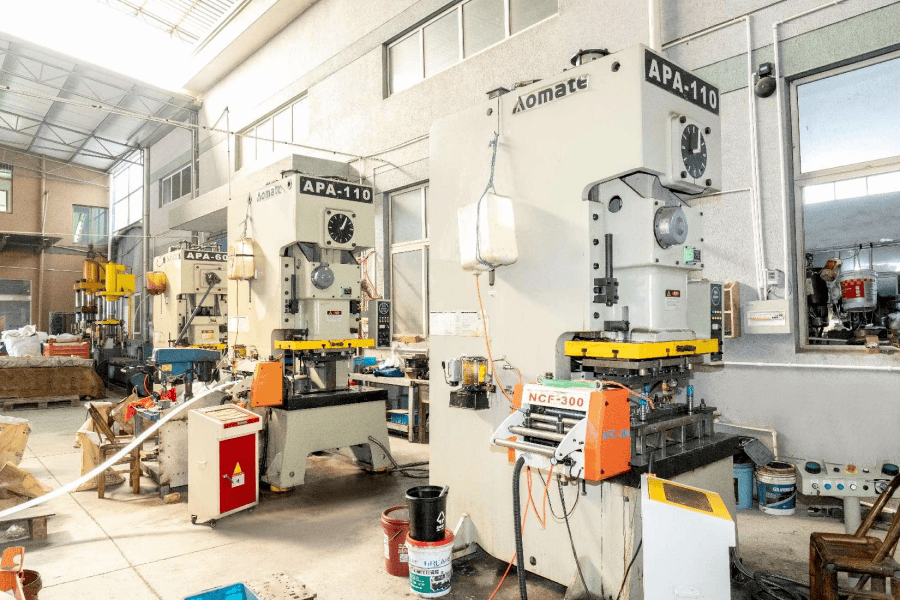
Moare uzate. O matriță progresivă care rulează din oțel carbon are de obicei nevoie de re-șlefuire la fiecare 100.000–300.000 de curse, în funcție de grosime și de acoperire; inoxidabilul este mai dur la scule. Ceea ce separă un furnizor de încredere de înaltă precizie este un program de rectificare determinat de înălțimea măsurată a bavurilor și dimensiunea piesei, nu de o defecțiune. Senzorii din matriță pentru detectarea melcilor, poziția benzii, alimentarea greșită și angajarea pilotului sunt standard pentru sculele serioase, deoarece transformă un eveniment de deșeuri într-o presă oprită, mai degrabă decât 5.000 de piese suspecte.
Lanțul de proces din spatele unei piese ștanțate de înaltă precizie
Ștanțarea de înaltă precizie este rareori o singură operațiune de la bobină la cutia de transport. Înțelegerea lanțului ajută un cumpărător să vadă unde stau costurile și unde se ascunde riscul.
Decuparea, perforarea și formarea
O matriță progresivă combină decuparea, perforarea, crestarea, îndoirea, tragerea și monedarea în 6-20 de stații. Fiecare stație realizează o creștere a geometriei, iar piesa rămâne atașată de bandă până la tăierea finală. Avantajul preciziei vine din faptul că piesa nu este niciodată eliberată: nu este niciodată remontată, astfel încât strategia de referință este menținută de unealtă mai degrabă decât de un operator.
Funcții în matriță
Sculele moderne de înaltă precizie includ frecvent funcții care erau operațiuni secundare. Taparea în matriță, nituirea în matriță, trasarea în matriță, tăierea cu laser în matriță pentru caracteristici care altfel ar necesita o trecere separată și măsurarea în matriță a unei dimensiuni critice reduc toate manipularea. Manipularea este locul în care se pierde precizia - de fiecare dată când o piesă părăsește o mașină și intră în alta, apare un nou dispozitiv de fixare și un nou teanc de toleranțe.
Operații și ansambluri secundare
Nu totul poate sau ar trebui făcut în matriță. Debavurarea, răsturnarea, formarea filetului, sudarea, introducerea supramolelor din plastic și asamblarea mai multor piese ștanțate într-un subansamblu sunt pași obișnuiți în aval. Când o componentă are nevoie de două jumătăți ștanțate, o sudură, o inserție filetată și un element din plastic, consolidarea acelei lucrări cu un singur furnizor elimină stiva de toleranțe care apare atunci când trei furnizori lucrează fiecare la propria interpretare a desenului.
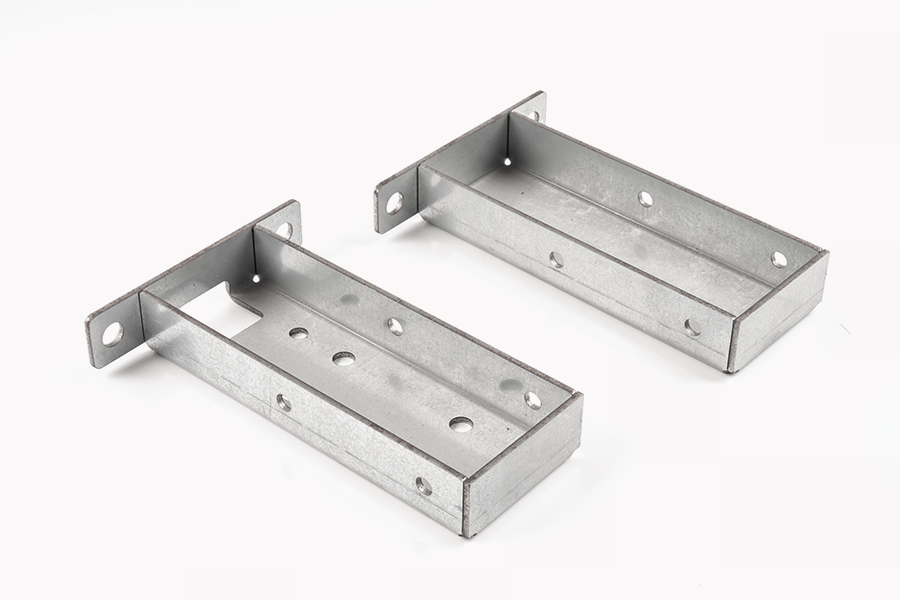
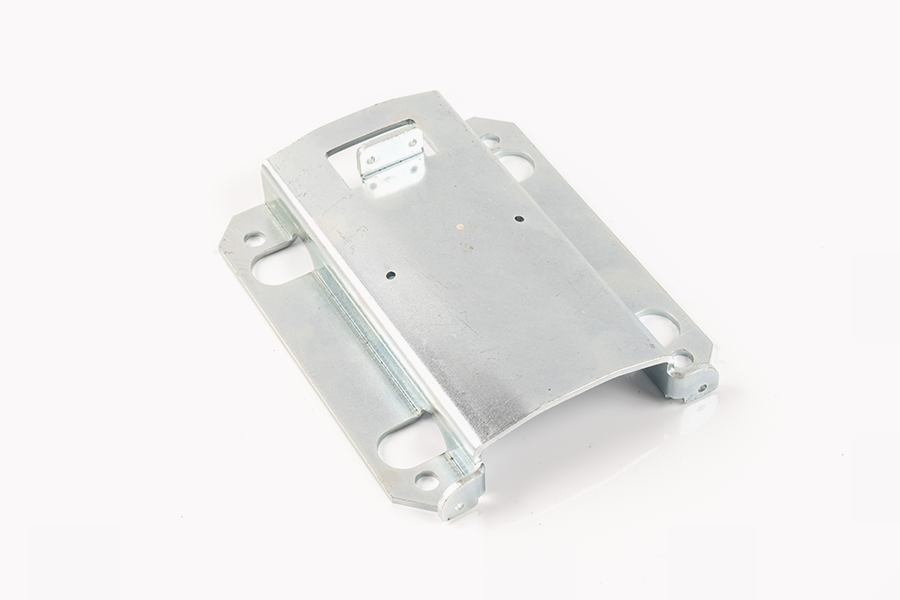
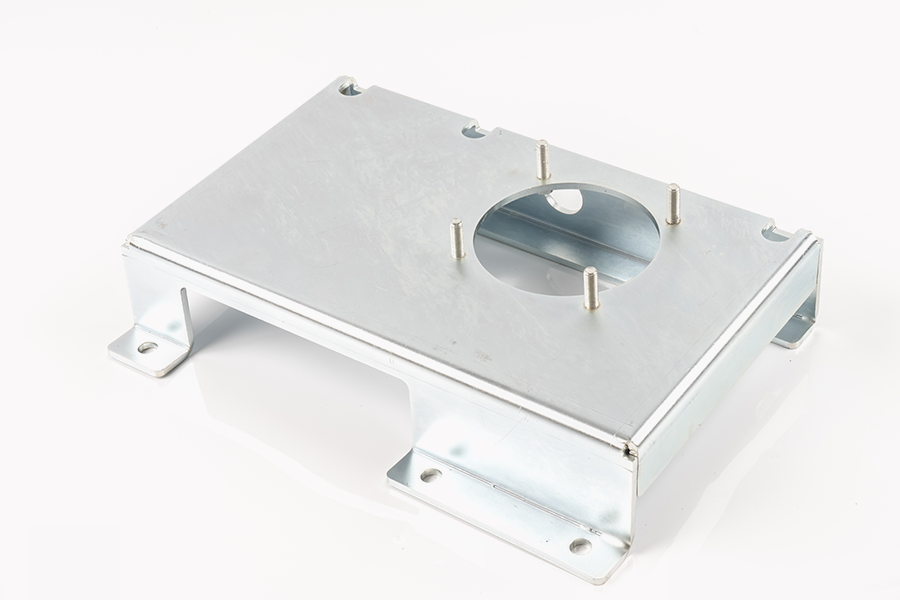
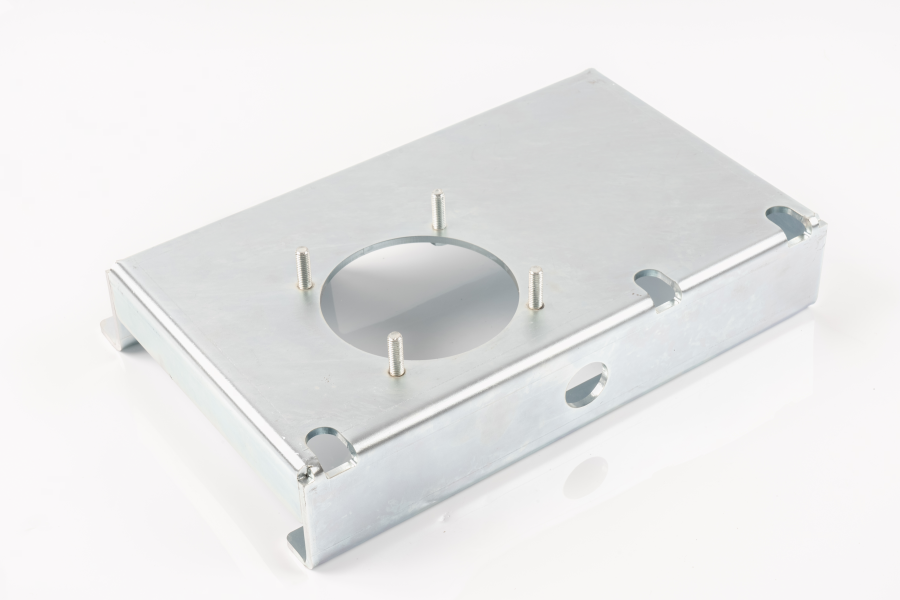 Ansambluri și subansambluri fabricate la comandă Ansambluri și subansambluri fabricate la comandă care consolidează ștanțarea, sudarea, instalarea elementelor de fixare și finisarea pentru a reduce stiva de toleranțe de la mai mulți furnizori. Vizualizare produs →
Regula practică: dacă ansamblul are mai mult de trei componente și potrivirea dintre ele este critică din punct de vedere funcțional, aprovizionați ansamblul și nu piesele individuale. Argumentele dimensionale dintre doi furnizori care pretind fiecare că se încadrează în propria toleranță sunt costisitoare de rezolvat.
Alegerea materialului stabilește plafonul de toleranță
Nici un design al matriței nu compensează un substrat nepotrivit. Materialul determină întoarcerea elastică, bavurile realizabile, rata de uzură a sculei și cât de mult se va mișca piesa după placare sau tratament termic.
| Material | Grosimea tipică | Formabilitatea | Rezistenta la coroziune | Unde se potrivește |
|---|---|---|---|---|
| Oțel carbon laminat la rece (SPCC / DC01) | 0,2–3,0 mm | Excelent | Niciuna fără acoperire | Suporturi interne, piese structurale, componente sensibile la costuri |
| Oțel electrozincat (SECC) | 0,3–2,0 mm | Bun | Moderat | Carcase electrice, șasiu, feronerie |
| Oțel galvanizat la cald (SGCC) | 0,4–3,0 mm | Bun | Bun | Carcase exterioare, feronerie structurală |
| Inoxidabil 301 / 304 | 0,1–2,0 mm | Moderat, high springback | Excelent | Arcuri, contacte, piese de aparate și echipamente alimentare |
| Inoxidabil 316 | 0,2–1,5 mm | Moderat | Foarte bun, rezistent la clor | Carcase marine, chimice și medicale |
| Aluminiu 5052/1060 | 0,3–3,0 mm | Bun, low springback | Bun when anodised | Carcase ușoare, radiatoare, capace |
| Alama C2680 / cupru C1100 | 0,1–1,5 mm | Excelent | Bun | Borne, bare colectoare, contacte, piese conductoare |
| Oțel arc 65Mn / 301 | 0,1–1,2 mm | Corect, necesită ameliorarea stresului | Slab fără acoperire | Cleme, arcuri, elemente de reținere |
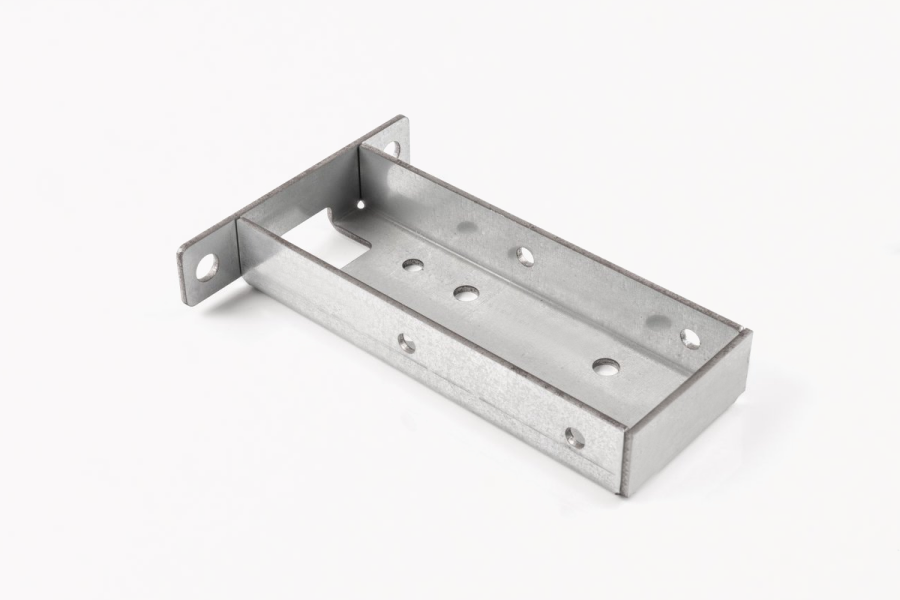 Ștanțarea pieselor metalice pentru aplicații de precizie Piese metalice ștanțate cu precizie pentru automobile, electronice, aparate și echipamente noi de energie, cu precizie dimensională, rezistență și planeitate potrivite pentru cadre, carcase și conectori. Vizualizare produs →
Două decizii materiale provoacă mai multe reluări decât oricare altele. Primul este înlocuirea unui grad „suficient de apropiat” pentru a economisi costuri: SECC în loc de SPCC modifică starea suprafeței și frecarea în matriță și poate schimba dimensiunile formate cu câteva sutimi de milimetru. Al doilea este ignorarea direcției cerealelor. Îndoirea paralelă cu direcția de rulare produce crăpare la raze mai strânse decât îndoirea peste ea, astfel încât o parte care se formează perfect într-o singură orientare poate eșua atunci când bobina este rotită.
Toleranța la grosime în bobina brută este un alt contributor liniștit. Bobina comercială este furnizată în mod obișnuit la ±0,05 mm sau ±10% din nominal, oricare dintre acestea este mai mare. Pe o piesă de 0,5 mm care necesită ±0,03 mm înălțime totală, toleranța bobinei poate consuma întregul buget. Cumpărătorii din acest interval ar trebui să specifice o toleranță mai strânsă a grosimii materialului și să se aștepte să plătească pentru el.
Cum se potrivesc toleranța, GD&T și inspecția
Un desen plin cu indicații de ±0,02 mm fără date și fără o metodă de inspecție declarată este o invitație la dispută. Cotarea geometrică și toleranța rezolvă acest lucru prin definirea datelor funcționale și prin separarea dimensiunii de formă, orientare și poziție. O indicație de poziție de Ø0,05 mm la MMC pe două găuri de montare, de exemplu, îi spune producătorului de scule exact ce trebuie să obțină matrița și îi spune inspectorului exact ce să măsoare - și permite toleranța bonus pe care o toleranță simplă de ±0,02 mm nu o face.
Trei convenții practice merită convenite cu orice furnizor în faza de ofertă:
- Care sunt caracteristicile critice, care sunt majore și care sunt doar de referință. Majoritatea desenelor nu disting, așa că totul este inspectat și totul costă bani.
- Capacitatea procesului țintă pe caracteristicile critice. Un Cpk de 1,33 este o valoare de referință comună, 1,67 pentru piese auto sau legate de siguranță.
- Dacă prima inspecție a articolului este un aspect dimensional complet sau o verificare limitată și dacă trebuie repetată după orice modificare a sculei.
Echipamentul de inspecție trebuie să se potrivească cu toleranța, nu să o depășească atât de mult încât costul de măsurare să domine. Un flux de lucru tipic de înaltă precizie utilizează o mașină de măsurare a coordonatelor pentru primele articole și geometrie complexă, un sistem optic sau de viziune pentru caracteristici plate și bavuri, un proiector de profil pentru raze și unghiuri, un tester de rugozitate pentru starea marginilor și a suprafeței și manometre pentru verificările de înaltă frecvență pe linie. Testarea durității și măsurarea grosimii acoperirii completează imaginea pentru piesele care sunt tratate termic sau placate.
Controlul toleranței în atelier este mai degrabă un exercițiu statistic decât un exercițiu de inspecție. Verificarea fiecărei piese a 200-a și trasarea dimensiunilor critice arată o tendință de uzură a sculei cu mult înainte ca o piesă să iasă din toleranță, ceea ce permite unui furnizor să recâștige în stare în loc de defecțiune. Pentru un tratament mai profund al stivuirii și erorii de poziție, consultați această explicație a controlul toleranței dimensionale și erorilor de formă și poziție în ștanțarea de înaltă precizie .
Finisajul suprafeței, placarea și toleranța pe care o consumă
Placarea adaugă metal. Un strat de zinc de 10 µm pe fiecare față crește o parte de 0,50 mm până la 0,52 mm, ceea ce este bine pentru un suport și fatal pentru un terminal prin presare. Cumpărătorii ar trebui să precizeze dacă dimensiunile desenului se aplică înainte sau după finisare - majoritatea desenelor nu, iar ipoteza implicită diferă între furnizori.
| Termină | Grosimea tipică | Efect asupra dimensiunilor | Considerații |
|---|---|---|---|
| Galvanizarea zincului | 5-15 µm | Consumă 10–30 µm din alocația totală pe ambele fețe | Risc de fragilizare prin hidrogen pe oțelurile de arc de înaltă rezistență; este necesară coacerea |
| Zinc-nichel | 8-15 µm | Similar cu zincul | Performanță mai bună la pulverizare cu sare, cost mai mare |
| Pasivare (inoxidabil) | Sub 1 µm | Neglijabil | Îndepărtează fierul liber; nu schimba prea mult aspectul |
| Nichel electroless | 3–25 µm | Uniformă, dar trebuie bugetată | Bun wear resistance and solderability |
| Placare cu tablă | 3-10 µm | Mic, dar măsurabil pe caracteristici fine | În primul rând pentru lipire |
| Strat pulbere / e-coat | 40-100 µm | Semnificativ; necesită mascarea caracteristicilor critice | Mascarea adaugă costuri de manipulare |
| Debavurare/turnări vibratorii | Îndepărtează 5–25 µm de material de margine | Modifică starea marginilor și poate rotunji colțurile | Adesea este necesar să țineți un mesaj de bavură |
Ordinea operațiilor contează la fel de mult ca finisajul în sine. Placarea după formare este normală; placarea înainte de formare va crăpa acoperirea la fiecare îndoire. Detensionarea oțelului ar trebui să aibă loc după formare și înainte de placare. Și acolo unde o piesă este atât tratată termic, cât și placată, tratamentul termic poate muta dimensiuni suficient pentru a necesita o operație de dimensionare ulterior.
Scule: Centrul de cost real
În ștanțarea de înaltă precizie, unealta este produsul. Presa este o marfă; matrița este proprietatea intelectuală care determină dacă piesa se încadrează în toleranța la cursa 800.000, precum și la cursa 800. Cumpărătorii care tratează sculele ca pe o gândire ulterioară ajung de obicei să plătească pentru aceasta de două ori.
| Tipul de unealtă | Statii | Volumul economic | Costul relativ al instrumentului | Note |
|---|---|---|---|---|
| Într-o singură etapă | 1 | Sub 5.000 de bucăți pe an | 1× | Precizie simplă, lentă, dependentă de operator |
| Compus | 1 (blank și formular împreună) | 5.000–50.000 de bucăți | 2–3× | Bun for flat parts with one forming step |
| Progresist | 6–20 | 50.000 de bucăți și mai mult | 5–15× | Alegerea implicită pentru lucrări de înaltă precizie |
| Transfer | Multiple, parte transportată între prese | Volum mare, piese mari | Înalt | Folosit acolo unde piesa este prea mare pentru o bandă |
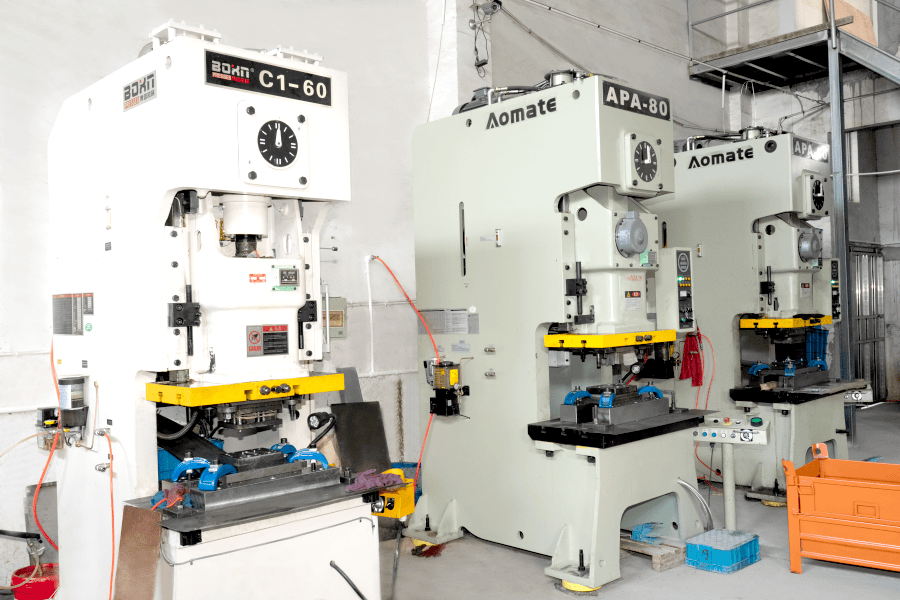 Servicii personalizate de ștanțare de înaltă precizie Înalt-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Vizualizare produs →
Cinci termeni comerciali aparțin fiecărei discuții despre instrumente și niciunul dintre ei nu este de obicei oferit voluntar:
- Proprietatea. Cine deține matrița și în ce condiții cumpărătorul o poate duce la o altă presă? O unealtă care se potrivește doar patului de presă al unui singur furnizor are o valoare de transfer limitată.
- Viața de moarte așteptată. De obicei, citat în linii înainte de renovare majoră. Un instrument construit pentru 300.000 de curse și unul construit pentru 3.000.000 arată similar într-o cotație și diferă enorm în ceea ce privește costul pe cinci ani.
- Piese de schimb și de uzură. Poansoanele, inserțiile și arcurile sunt consumabile. Indiferent dacă sunt stocate local sau expediate din străinătate, determină timpul de recuperare după o spargere.
- Politica de revizuire. Câte modificări de inginerie sunt incluse, la ce preț și cât timp durează implementarea unei modificări.
- Indemnizație de remacinare. Matrița trebuie să fie proiectată cu material suficient pentru a fi măcinată de mai multe ori înainte de înlocuire. O unealtă măcinată la limita sa în prima zi nu are durată de viață.
Timpul de livrare a sculelor pentru o matriță progresivă în intervalul 6-20 de stații este de obicei de 4-8 săptămâni, inclusiv proba și aprobarea primului articol, mai lung în cazul în care sunt implicați senzori în matriță, came complexe sau toleranțe strânse de poziție. Cumpărătorii care plănuiesc lansarea unui produs ar trebui să trateze acel timp ca parte a căii critice, nu ca pe un detaliu care trebuie rezolvat după înghețarea designului.
Când ștanțarea bate alte procese și când nu
Ștanțarea de înaltă precizie nu este automat răspunsul corect. Are un cost fix ridicat si un cost variabil foarte mic, ceea ce il face imbatabil la volum si discutabil sub cateva mii de bucati.
| Proces | Costul de instalare | Cost pe piesă la 10.000 de bucăți | Toleranță realizabilă | Cea mai bună bandă de volum |
|---|---|---|---|---|
| Înalt precision progressive stamping | Înalt (tooling) | Foarte scăzut | ±0,02 mm | 20.000 până la câteva milioane |
| Tăiere cu laser plus îndoire | Foarte scăzut | Mediu | ±0,10–0,20 mm | 1 până la 5.000 |
| Poansonare CNC | Scăzut spre mediu | Scăzut spre mediu | ±0,10 mm | 500 până la 20.000 |
| Gravura chimică foto | Mediu | Mediu | ±0,02 mm on thin material | 1 până la 100.000, numai părți subțiri |
| Turnare sub presiune plus prelucrare | Înalt | Scăzut | ±0,05 mm | 10.000 și peste, geometrie 3D |
Punctul de trecere nu este fix. Un simplu suport plat cu două găuri ar putea justifica o unealtă la 3.000 de bucăți, deoarece unealta în sine este ieftină. O matriță progresivă complexă cu filetare în matriță și opt stații de formare poate avea nevoie de 50.000 de bucăți înainte de a rambursa sculele. Modul cinstit de a decide este de a modela costul total pe durata de viață estimată a produsului, inclusiv probabilitatea unei modificări de proiectare - o schimbare a designului este ieftină cu tăierea cu laser și costisitoare cu scule.
Există o cale de mijloc utilă pentru produsele din gama de 2.000-20.000 de bucăți: construiți o matriță progresivă cu mai puține stații și efectuați operațiunile rămase, cum ar fi atingerea și asamblarea, offline, până când volumele justifică adăugarea acestora. Acest lucru menține cheltuielile inițiale cu sculele scăzute, fără a se angaja într-un proces care nu se va scala.
Defecte care apar la ștanțarea de înaltă precizie
Aproape fiecare defect în ștanțarea de precizie are o cauză cunoscută și o contramăsură cunoscută. Ceea ce diferă este dacă furnizorul a instrumentat procesul pentru a-l detecta mai devreme. Tabelul de mai jos acoperă defecțiunile cel mai des întâlnite la inspecția de intrare.
| Defect | Cauza obisnuita | Prevenirea |
|---|---|---|
| Burr peste limită | Poanson sau matriță uzată, joc incorect | Clearance la 5–8% pe parte, re-macinare programată, înălțimea bavurilor monitorizată ca tendință |
| Deriva dimensională pe o cursă | Uzura sculei, eroarea de avans a benzii, variația durității la intrare | Detecție pilot în matriță, SPC pe dimensiuni critice, certificate de material cu interval de duritate |
| Eșecul de răsucire și planeitate | Tensiuni reziduale neuniforme, formare asimetrică, suport slab al benzii | Dispunere echilibrată a benzilor, recoacere cu efort, nivelare în linie |
| Urme de tragere de melci și de matriță | Reducere insuficientă a melcilor, geometrie slabă a matriței, lubrifiere slabă | Senzori de detectare a melcilor, extracție în vid, tratare a suprafeței matriței |
| Zgârieturi și uzurire | Lubrifiere inadecvată, suprafețe aspre ale matriței | Scule acoperite (TiN, DLC), lubrifiant potrivit materialului |
| Crăpături la coturi | Raza de îndoire sub minimă, material prea dur, direcția granulelor | Raza de cel puțin 0,8–1,0 ori grosimea în oțel moale, de 2 ori în inox; recoace între operații |
| Placare cu vezicule sau aderență slabă | Lubrifiant rezidual de ștanțare, pretratare insuficientă | Ciclu de curățare specificat înainte de placare, testare de aderență pe primul articol |
Un defect merită menționat separat deoarece este invizibil la ștanțare și apare mai târziu: stresul rezidual. O piesă formată se poate măsura perfect în ziua producției și se poate deschide sau răsuci după placare, după tratament termic sau după câteva săptămâni de depozitare. Acolo unde planeitatea este importantă din punct de vedere funcțional, solicitați o recoacere de eliberare a tensiunii și o verificare a planeității efectuate după terminare, nu înainte.
Crearea unui RFQ care returnează un număr cotabil
Cele mai multe întârzieri ale ofertei sunt cauzate de cerere, nu de furnizor. O cerere completă de ofertă pentru ștanțare de înaltă precizie conține următoarele, iar un furnizor care o primește poate răspunde de obicei în termen de trei până la cinci zile lucrătoare.
- Un desen 2D cu GD&T complet, date și un standard de toleranță declarat, plus un model 3D în care geometria este complexă.
- Calitatea materialului, grosimea cu toleranță, temperatură sau interval de duritate și standardul aplicabil.
- Cerința de finisare a suprafeței, inclusiv dacă dimensiunile se aplică înainte sau după acoperire.
- Volumul anual, dimensiunea lansării comenzii și durata de viață estimată a produsului. Aceste trei numere determină amortizarea sculelor mai mult decât orice altceva din desen.
- Caracteristici critice pentru funcționare, semnalate explicit. Orice altceva poate fi tratat ca referință în scopuri de citare.
- Cerințe privind documentația de calitate: raportul primului articol, planul de control, certificatele de materiale, nivelul PPAP dacă este cazul.
- Cerințe de ambalare și etichetare, inclusiv orice schemă de containere returnabile.
- Destinație și Incoterms, deoarece ambalarea la export și transportul de marfă afectează în mod substanțial costul debarcat.
- Prețul țintă și data țintă de începere a producției, dacă sunt fixe. Furnizorii vor proiecta procesul în jurul ambelor.
Cea mai frecventă omisiune este profilul de volum. O cotație construită pe 100.000 de bucăți pe an și una construită pe 2.000 de bucăți pe an cu lansări lunare diferă cu mai mult de un factor de doi față de prețul per piesă, deoarece configurarea, amortizarea sculelor și frecvența de inspecție sunt repartizate pe cantități foarte diferite. Oferirea unui singur număr invită la o cotație pentru un singur număr și o surpriză când sosesc versiunile reale.
Structura costurilor: pentru ce plătiți de fapt
Înțelegerea structurii costurilor face negocierea mai productivă, deoarece mută discuția de la „reducerea prețului cu 8%” la „care dintre aceste elemente poate fi schimbat”.
- Material. De obicei, 25–45% din prețul piesei, determinat de gradul, grosimea, utilizarea lățimii bobinei și valoarea de recuperare a deșeurilor. Aspectul benzii care reduce deșeurile de la 30% la 22% valorează mai mult decât majoritatea negocierilor de preț.
- Amortizarea sculelor. Răspândit în volumul citat. Aici contează cel mai mult ipotezele de volum.
- Apăsați timp. Cursuri pe minut înmulțite cu numărul de stații pe care ocupă piesa. O piesă care poate fi produsă într-o matriță cu 12 stații care rulează la 300 de curse pe minut este dramatic mai ieftină decât una care necesită 20 de stații la 120 de curse pe minut.
- Operații secundare. Talerea, debavurarea, sudarea, placarea și asamblarea sunt sensibile la forță de muncă și de obicei au marje mai mari decât ștanțarea în sine.
- Inspecţie. Adesea subestimat. O piesă cu 40 de caracteristici tolerante inspectate la fiecare lot costă mult mai mult de eliberare decât una cu patru.
- Ambalare și logistică. Ambalarea de export, desicant, prevenirea ruginii și transportul de la port la destinație adaugă un procent vizibil la costul debarcat, în special pentru piesele cu valoare redusă.
Două costuri ascunse merită atenție în timpul negocierii. Ipotezele privind rata deșeurilor sunt incluse în prețul piesei și sunt rareori dezvăluite; a cere rata de rebut asumată este o întrebare legitimă și revelatoare. Consolidarea mărfurilor este cealaltă: un furnizor situat în apropierea unui port de containere major poate consolida transporturile și poate reduce costul debarcat în moduri pe care o cotație nu le face vizibile.
Calificarea furnizorului: documente de solicitat
Un furnizor de ștanțare de înaltă precizie ar trebui să poată produce următoarele fără o lungă căutare internă. Dacă vreun element necesită escaladare, acesta este în sine informații despre organizație.
- Certificat de sistem de management al calității cu organismul de certificare numit și domeniul de aplicare care acoperă ștanțarea metalului.
- Certificate de material pentru lotul specific de căldură sau baterie utilizat la primul articol.
- Raport de inspecție a primului articol cu valori măsurate în raport cu fiecare caracteristică tolerată, nu trecere/eșec.
- Un plan de control al procesului care identifică ce caracteristici sunt verificate, cât de des, cu ce instrument.
- Lista de echipamente cu tonaj de presare, dimensiunea maximă a patului, rata de cursă și capacitatea de înălțime a matriței - aceasta arată dacă sculele se potrivesc cu adevărat.
- Înregistrările acțiunilor corective din problemele recente ale clienților. Un furnizor fără probleme înregistrate este fie nou, fie nu le înregistrează.
- Lista subfurnizorilor pentru placare, tratament termic și orice operațiune externalizată, deoarece majoritatea scăpărilor de calitate provin din afara fabricii de ștanțare.
- Ambalarea probelor și standardul de identificare, inclusiv trasabilitatea lotului de la bobină la cutie.
Un audit sau o prezentare video valorează mai mult decât un set de documente. Urmărirea modului în care deșeurile sunt separate, dacă matrițele sunt stocate pe rafturi cu înregistrări de întreținere atașate și dacă zona de inspecție este separată de etajul de producție spune unui cumpărător experimentat mai multe despre capacitate decât despre un certificat.
Lucrul cu un furnizor de ștanțare din Ningbo
Ningbo este unul dintre locurile cele mai practice din China pentru a procura piese metalice ștanțate, în mare parte din cauza logisticii. Portul gestionează un volum foarte mare de trafic de containere, iar o fabrică la aproximativ 25 km de port poate muta mărfurile finite de la linia de producție la depozitul de containere într-o singură zi. Pentru programele de export cu ferestre de expediere strânse, acea proximitate înlătură o categorie de întârziere pe care furnizorii din interior nu o pot evita.
Ningbo Mingli Electric Technology Co., Ltd. este o companie producătoare și comercială înființată în 2017, care lucrează în piese metalice ștanțate, piese din tablă și ansambluri fabricate, cu o capacitate declarată de peste 5.000 de tone pe an și o echipă de peste 50 de oameni. Domeniul de aplicare declarat al companiei acoperă cinci rute care se mapează pe categoriile de produse: ștanțare de înaltă precizie pentru piese metalice ștanțate, prelucrarea tablei pentru componentele din tablă și prelucrarea filetului intern, sudarea și prelucrarea plasticului care sprijină lucrările de asamblare. Dezvoltarea este personalizată - piesele sunt construite după desene sau mostre ale clienților mai degrabă decât dintr-un catalog - iar activitatea declarată a companiei este orientată spre export în Europa, Americi, Asia de Sud-Est și Orientul Mijlociu.
Pentru cumpărători, acel profil este cel mai util în trei situații. În primul rând, atunci când o componentă a fost proiectată într-un singur proces și trebuie optimizată pentru ștanțare, deoarece ruta de dezvoltare personalizată permite implicarea timpurie în proiectare. În al doilea rând, atunci când o piesă necesită mai mult de un proces - un suport ștanțat cu o inserție filetată și o armătură sudată, de exemplu - și consolidarea evită stiva de toleranțe de a trata trei furnizori. În al treilea rând, atunci când volumele se încadrează între gama de tăiere cu laser pentru loturi mici și gama de instrumente dedicate cu volum foarte mare, unde un furnizor cu capacitate de presare flexibilă și un amestec de tipuri de matrițe poate fi mai economic decât oricare dintre extreme.
Due diligence obișnuite se aplică în continuare și niciuna dintre acestea nu ar trebui sărită pe baza unui profil al companiei. Solicitați certificatul de management al calității și domeniul de aplicare al acestuia, confirmați ce certificări specifice sunt deținute mai degrabă decât presupuse, solicitați lista de echipamente în raport cu dimensiunea și tonajul piesei dvs. și întrebați direct ce operațiuni sunt efectuate în interior și care sunt subcontractate. Solicitați și ipoteza ratei deșeurilor din cotație și intervalul de re-macinare pentru matrița care ar rula piesa dvs. Un furnizor care răspunde în mod clar la aceste patru întrebări este de obicei un furnizor care își controlează procesul.
Ștanțarea de înaltă precizie recompensează cumpărătorii care o tratează mai degrabă ca pe o achiziție de inginerie decât ca pe o achiziție de mărfuri. Toleranța pe care o primiți este toleranța pentru care a fost construită unealta, iar unealta reflectă desenul pe care l-ați furnizat, materialul specificat și volumul la care v-ați angajat. Obținerea acestor trei intrări chiar înainte de tăierea matriței valorează mai mult decât orice negociere de preț efectuată ulterior.
Secvența practică este scurtă. Definiți caracteristicile critice și lăsați restul să fie de referință. Alegeți o calitate a materialului și o toleranță la grosime care lasă loc pentru proces. Acordați metoda de inspecție, obiectivul de capacitate și documentația înainte de primul articol, nu după prima reclamație. Și confirmați, în scris, cine deține instrumentul, cât timp este de așteptat să dureze și ce se întâmplă atunci când designul se schimbă. Faceți asta și ±0,02 mm de pe desen încetează să fie un risc și începe să fie o specificație.

Despre noi
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Drepturi de autor © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
